
三昆科技11年专注研发生产UV系列产品 
让您省时、省力又省心,服务热线:0755-28995058
让您省时、省力又省心,服务热线:0755-28995058


⒈业务部: 李炳基:13823369867
⑴深圳区: 黄朝阳:13510246266
⑵江苏区: 黄永贵:13913507139
工业UV固化机在更换涂装颜色时,尤其是从深色或彩色漆切换到白漆,固化参数不能直接沿用原有设定。白漆对紫外线的反射、吸收和穿透特性与有色漆存在显著差异,若不重新调整灯管功率、输送速度和照射距离,容易出现表面固化、内层未干、附着力下降等质量问题。本文从光学原理和现场调试角度,说明换白漆后需要重点调整哪几项参数,并给出可落地的判定步骤。
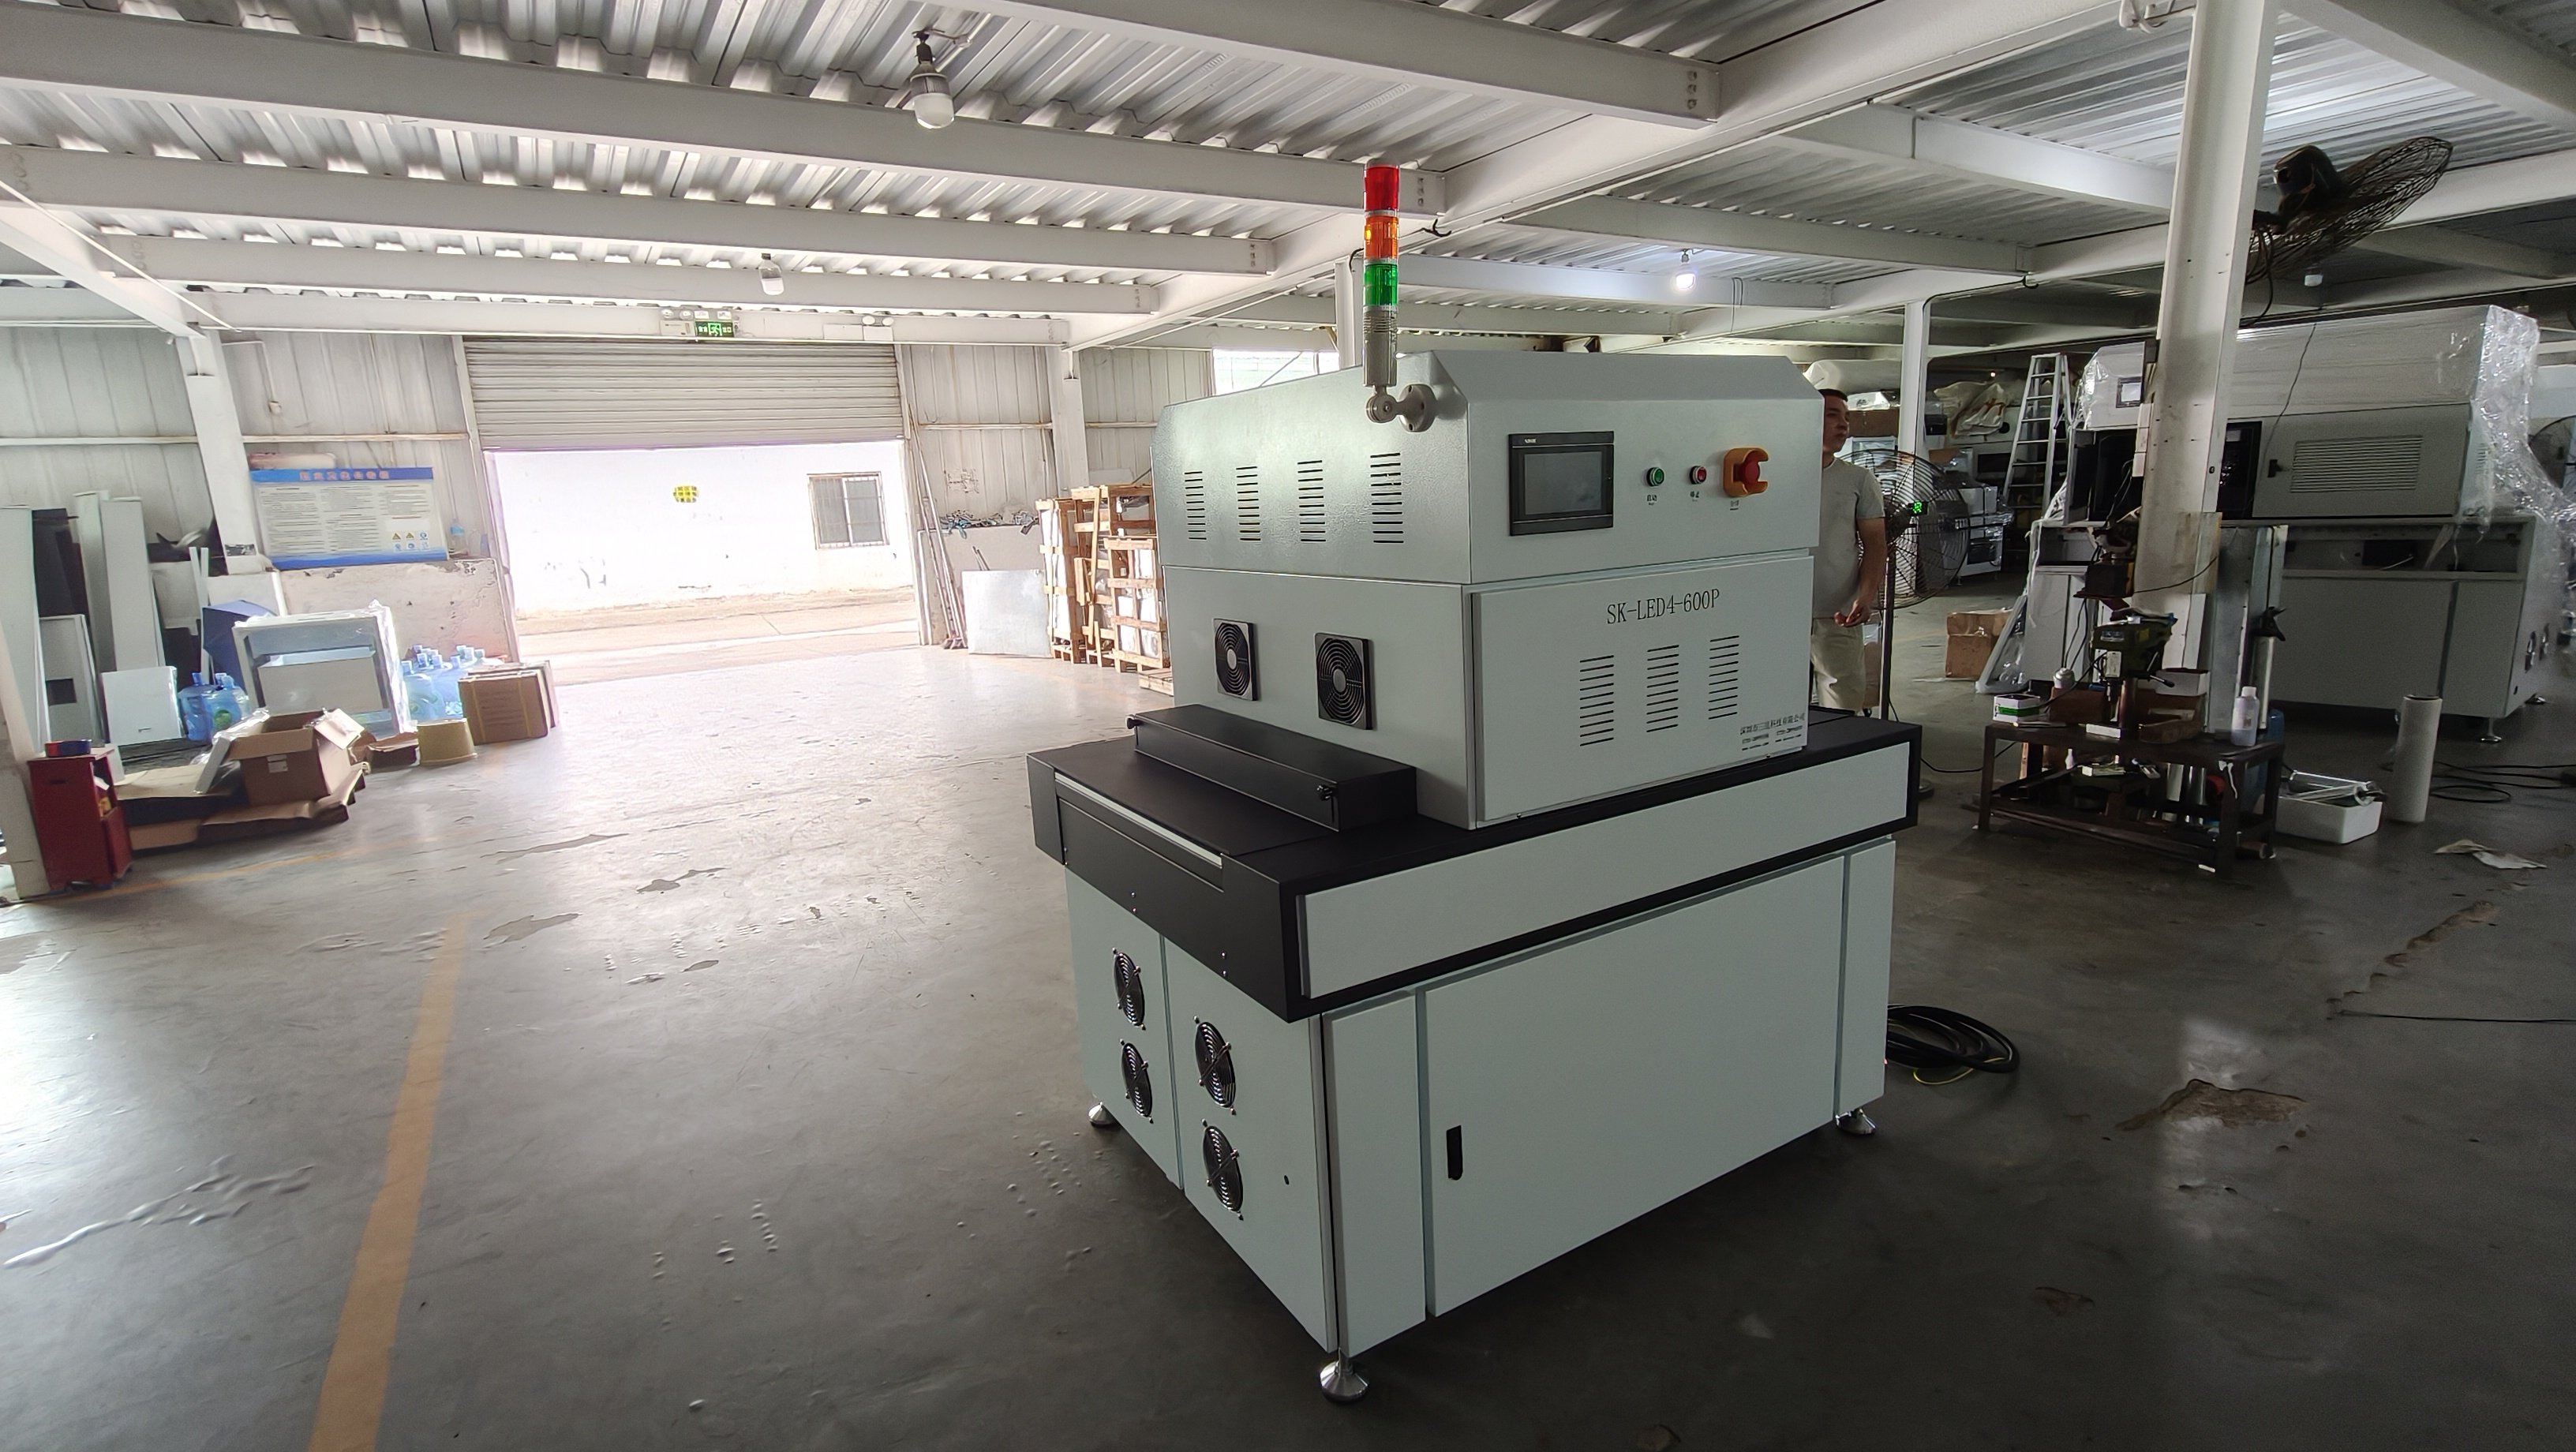
白漆中通常含有较高比例的二氧化钛等白色颜料,对紫外线具有较强的反射和散射作用。典型值:白色涂层在365nm波长下的反射率可达75%-85%,而深色漆可能仅为25%-40%。这意味着在相同光源能量下,白漆表面吸收并传递到底层的有效光能明显减少,固化光子难以穿透至涂层底部。若继续沿用深色漆的固化设定,极易导致“表面假干、内胶未固”的现象,进而影响后续的附着力与耐候性。
换白漆后,建议从光源能量、输送节奏和照射几何三个维度进行重新匹配,确保紫外线能够充分穿透白色涂层并完成底层树脂交联。
提高灯管功率或补强光照强度是应对白漆高反射率的直接手段。工业UV固化机常用汞灯的功率通常在80-120 W/cm(典型值),LED光源的光照强度常见区间为2000-5000 mW/cm2(典型值)。由于白漆反射率高,实际到达涂层底层的能量可能下降30%以上(估算值),可通过适当提升功率、更换新灯管或开启多灯联动来弥补能量损失,使固化深度恢复到工艺要求。
降低输送速度,延长工件在光照区的停留时间,有助于弥补白漆对紫外线穿透力的削弱。典型生产线速度在5-15 m/min,换白漆后可能需要降低20%-40%,使固化时间从原来的3-5秒延长至5-8秒(典型值)。速度调整后需同步检查工件表面温度,避免因停留过长导致底材热变形。
缩短灯管至工件表面的距离,可提高单位面积的能量密度,补偿白漆反射造成的能量损耗。常见距离设定为80-120 mm(典型值),换白漆后可向下调整至60-90 mm,并检查灯管照射角度是否与工件表面垂直,避免边缘区域出现漏光或固化不均。
建议采用“仪器测试与附着力验证相结合”的方式,避免凭经验盲目调整参数,导致批次质量波动。
换白漆后重调UV固化机参数,本质是让光源能量与新涂层的光学特性重新匹配。建议将调整后的功率、速度、距离及能量读数记录入工艺参数表,作为后续批次生产的基准,并定期对灯管输出衰减进行维护,以保持固化质量的稳定性。
本文章由三昆固化机厂家整理原创,转载请注明出处:https://www.szxhuv.com/9/4096.html
+86 0755-28995058
关键词:UV机|UV光固机|UV灯管|UV固化机|低温UV机|深圳UV机|手提式UV|UV烤炉|UV光固化机|隧道炉|UV固化|桌面光固机|UV设备|光固机|光固化机|uv固化灯|手提式UV机|
uvled固化机|uvled面光源|uvled线光源|uvled点光源|uv固化设备|uv固化灯管|uv光固化设备|uv固化炉|uv固化机生产厂家
Copyright © 2002-2025 深圳市三昆科技有限公司 版权所有
粤ICP备17093796号
网站sitemap地图
网站HTML地图
热门TAG标签
