
三昆科技11年专注研发生产UV系列产品 
让您省时、省力又省心,服务热线:0755-28995058
让您省时、省力又省心,服务热线:0755-28995058


⒈业务部: 李炳基:13823369867
⑴深圳区: 黄朝阳:13510246266
⑵江苏区: 黄永贵:13913507139
异形工件因表面存在凸起、凹槽、倒棱或不规则曲面,UV固化灯位一旦排布不当,极易出现局部过固化导致表面龟裂,或阴影区欠固化导致粘着力不足。与平面工件不同,异形件的灯位设计不能简单沿用“等间距平行灯管”模式,需要结合工件几何形状、UV光源入射角和固化能量分布进行专项排布。以下从光照难点、基础参数、结构化方案及现场判定四个方面,说明异形件UV固化灯位的排布思路。
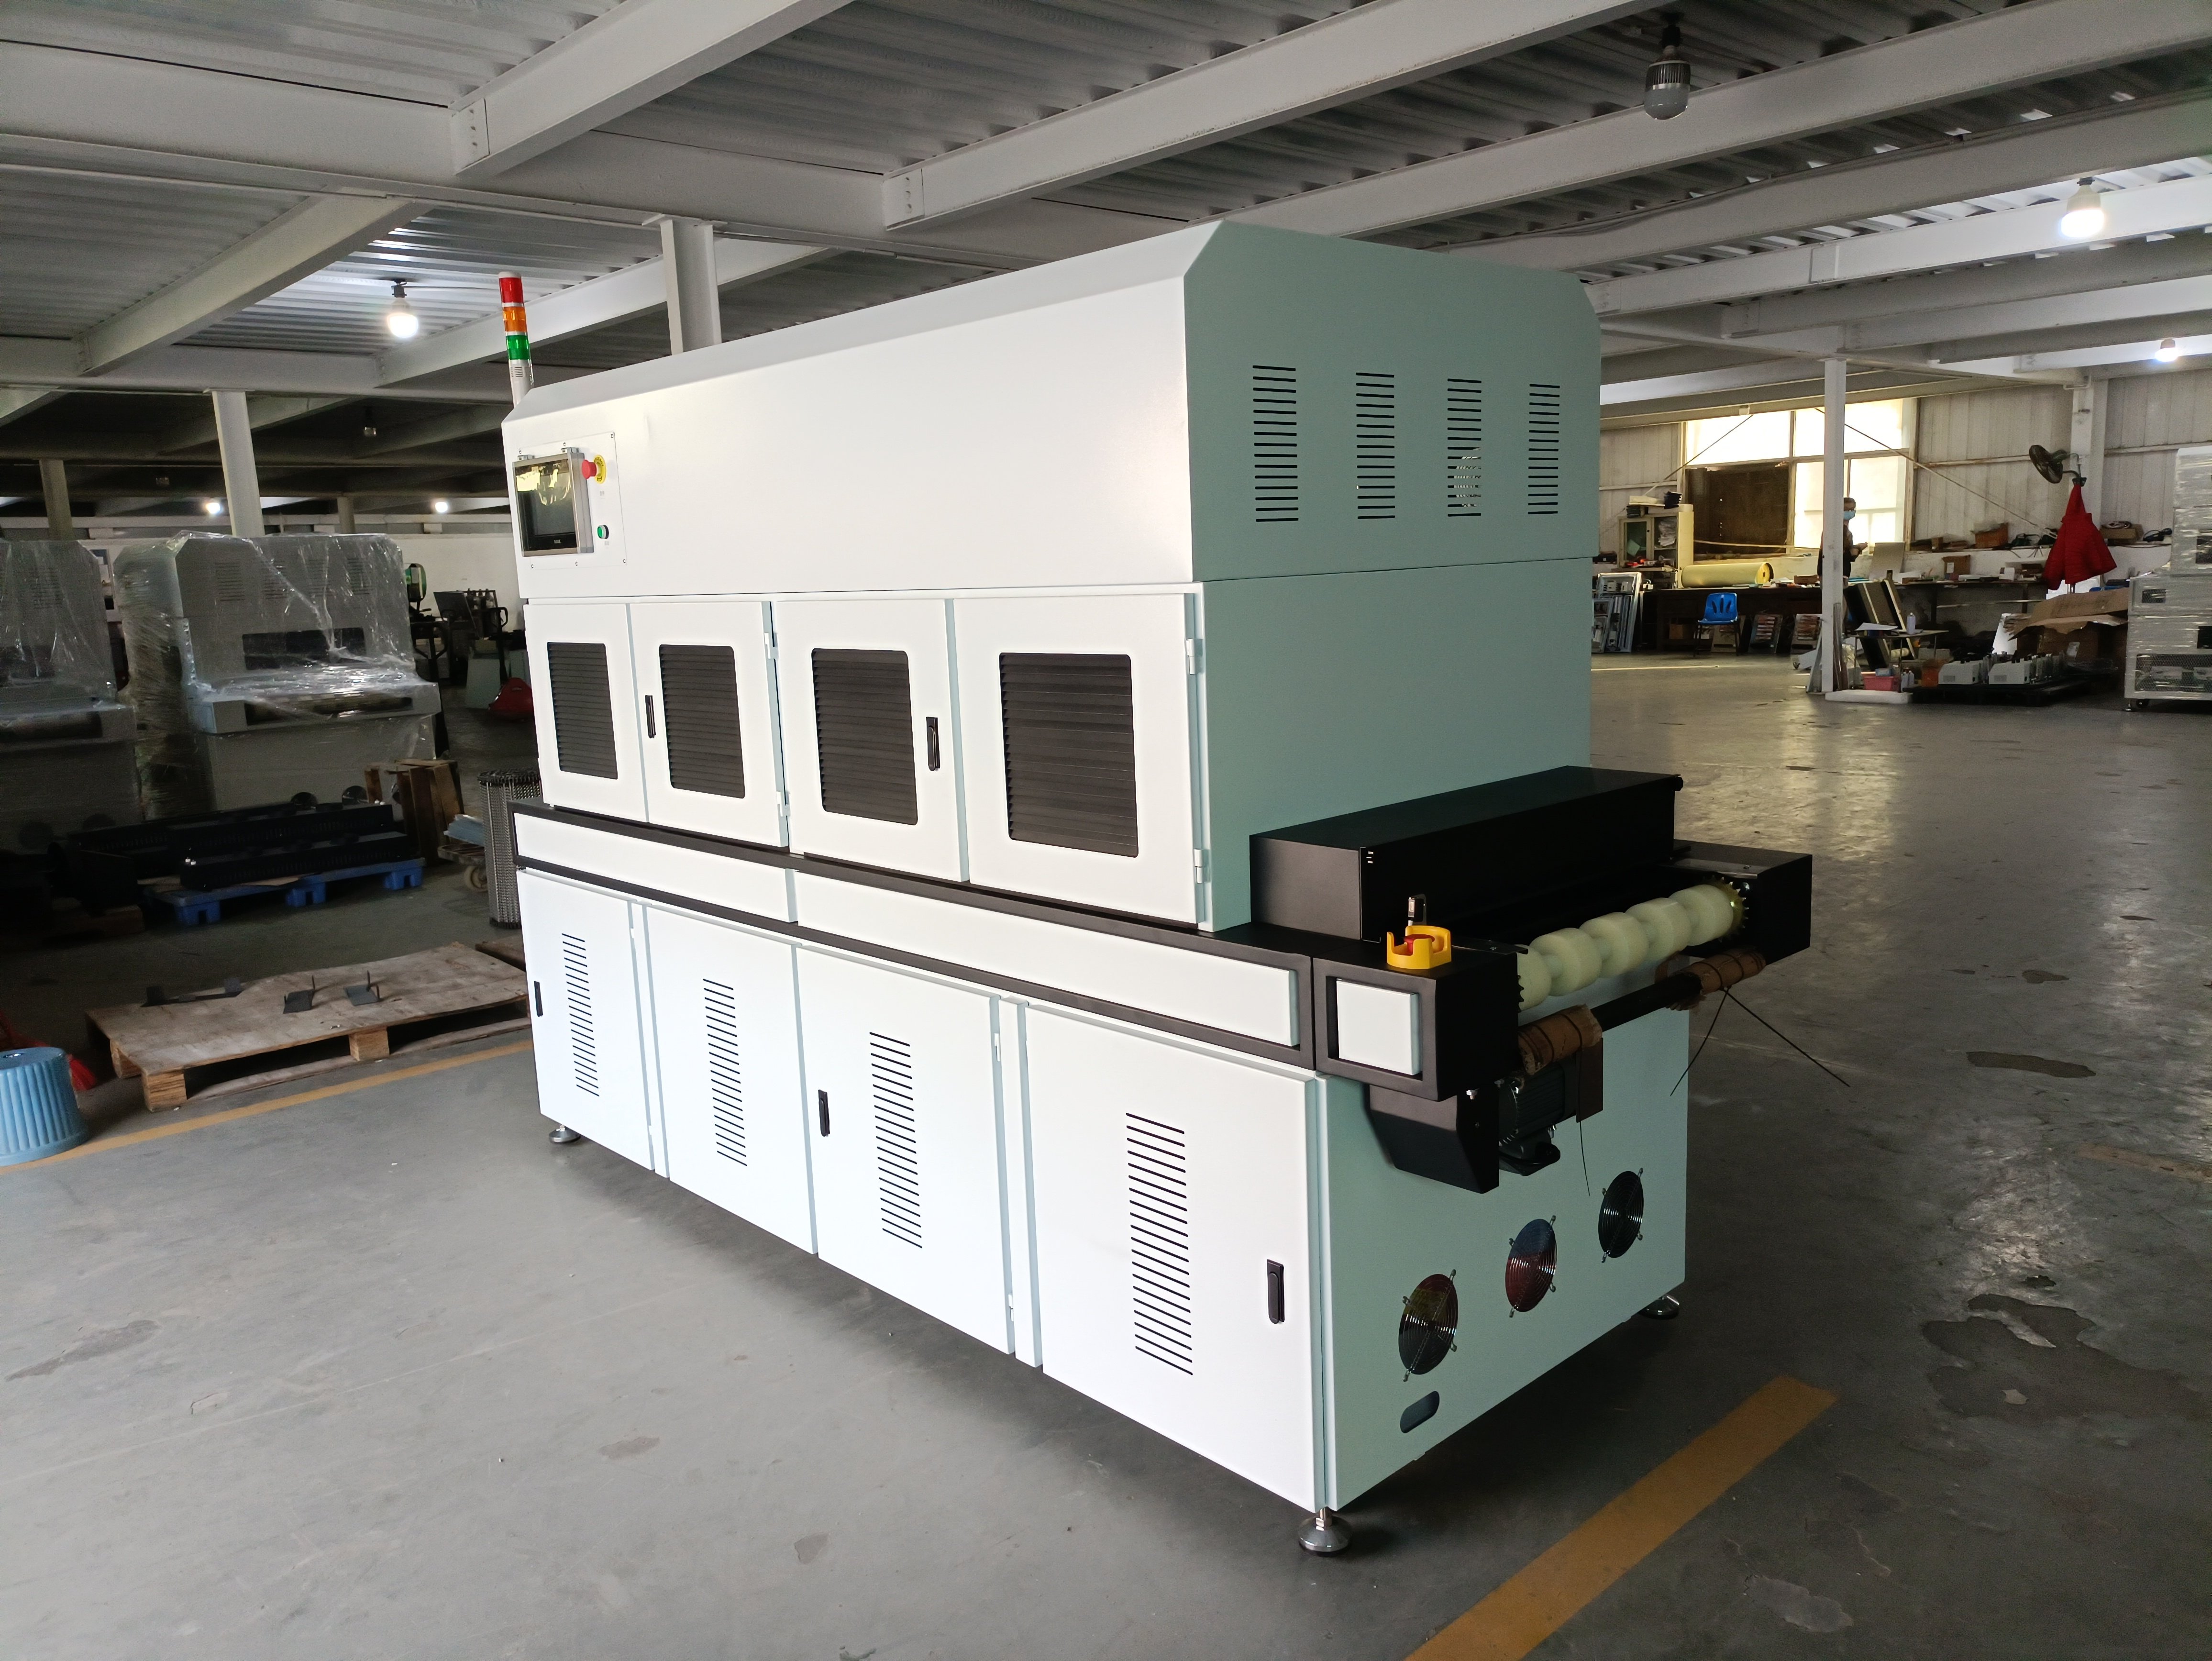
在异形件固化中,首要问题是光照均匀性。UV光源随距离增加而快速衰减,按照点光源近似模型,照度随距离平方反比下降;当灯管与工件表面距离从80mm增加到160mm,表面接收到的有效照度理论上仅为原来的25%。此外,光线入射角偏离表面法线越远,实际到达工件的能量越少。实测显示,当入射角偏离垂直方向30度时,有效照度约下降30%~50%(典型值),偏离60度以上时,深槽内部可能出现无法固化的死角。
因此,灯位排布的首要目标是让所有待固化表面在规定的照度阈值内获得足够紫外剂量,同时避免高光照区域造成材料老化或收缩应力。
异形工件常见结构包括圆弧凸台、V形槽、直角倒棱和多级台阶。这些结构会产生自遮挡:顶部灯管照射不到槽底,侧面灯管又可能在凸起处形成重叠过曝。以一个带有30mm深度、15mm宽度的矩形凹槽为例,若仅采用顶部单排灯管,槽底接收到的UV照度可能仅为顶部表面的20%~35%(典型值),远低于固化所需的能量阈值。与此同时,凸起部分若正对灯管,局部照度可能超过设定值的1.5倍(典型值),导致固化树脂过快收缩、表面出现裂纹。
排灯位前,需要确定三个基础参数:灯管功率、灯管间距和目标照度。对于异形件,常见UV汞灯功率密度在80W/cm~160W/cm之间(典型值),LED面光源则按峰值照度选型,通常为2000mW/cm2~8000mW/cm2(典型值)。灯管间距不宜过大,相邻灯管的光斑应在工件表面形成20mm~40mm的重叠带(典型值),以避免两灯之间出现暗区。目标照度需根据油墨或胶粘剂的固化能量要求设定,一般表面峰值照度控制在3000mW/cm2~6000mW/cm2(典型值),固化能量累计值建议达到800mJ/cm2~1500mJ/cm2(典型值)。
传输速度是影响灯位排布的另一变量。若生产线线速度设定为10m/min~20m/min(典型值),灯管在工件表面的有效照射时间通常在0.5秒~3秒之间;此时若照度不足,需增加灯管数量或提高单盏功率,而非单纯降低速度,否则会导致产能下降。
针对凸起式异形件,建议采用“顶灯主光源+侧灯补光”的组合。顶灯负责主表面固化,侧灯安装角度建议在30度~60度之间(典型值),专门照射凸起侧壁,避免侧壁欠固化。顶灯与侧灯的功率分配比例通常为1∶0.6~0.8(典型值),即侧灯功率略低于顶灯,防止侧面过曝。
对于凹槽类工件,顶灯难以覆盖槽底,应在槽口两侧增设侧向灯管,灯管轴线尽量与槽底平行,距离槽壁保持40mm~80mm(典型值)。若槽深超过50mm,顶灯与侧灯的组合仍难以满足要求时,可考虑采用可旋转夹具,使工件在固化过程中以5转/分~15转/分(典型值)的速度旋转,让所有表面依次接受垂直照射。
复杂立体件可采用多面灯箱布局,灯管围绕工件中心呈环形或多面体排列,单盏灯管的出光面与工件最近表面的距离控制在60mm~100mm(典型值),并安装高反射率反射罩,反射率建议不低于85%(典型值),以提升光能利用率。
本文章由三昆UV厂家整理原创,转载请注明出处:https://www.szxhuv.com/9/4093.html
+86 0755-28995058
关键词:UV机|UV光固机|UV灯管|UV固化机|低温UV机|深圳UV机|手提式UV|UV烤炉|UV光固化机|隧道炉|UV固化|桌面光固机|UV设备|光固机|光固化机|uv固化灯|手提式UV机|
uvled固化机|uvled面光源|uvled线光源|uvled点光源|uv固化设备|uv固化灯管|uv光固化设备|uv固化炉|uv固化机生产厂家
Copyright © 2002-2025 深圳市三昆科技有限公司 版权所有
粤ICP备17093796号
网站sitemap地图
网站HTML地图
热门TAG标签
