
三昆科技11年专注研发生产UV系列产品 
让您省时、省力又省心,服务热线:0755-28995058
让您省时、省力又省心,服务热线:0755-28995058


⒈业务部: 李炳基:13823369867
⑴深圳区: 黄朝阳:13510246266
⑵江苏区: 黄永贵:13913507139
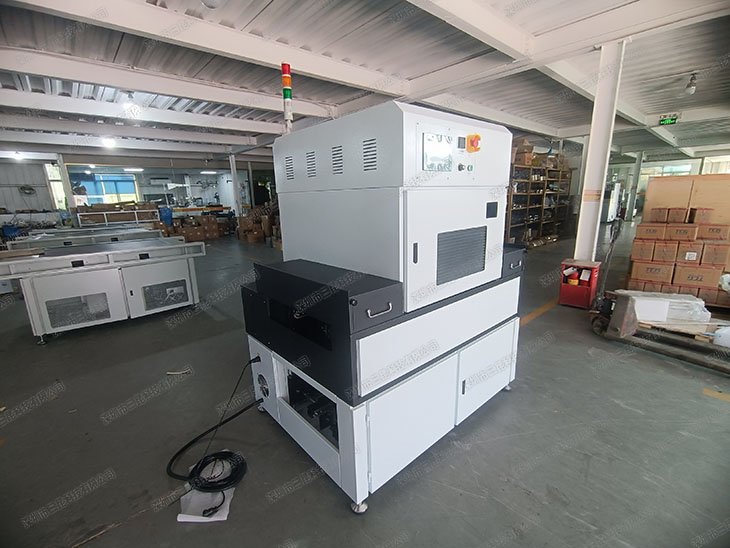
木门喷漆生产线的固化环节,直接决定整条线的节拍与交付能力。传统烘干房固化一扇木门通常需要30分钟左右,而接入小型UV固化机后,表面固化可缩短至3分钟以内。本文从固化时间分解、光源参数匹配、现场判定步骤及成本计算口径四个维度,说明木门喷漆固化接入小型UV固化机的技术逻辑与现场可行性。
在传统喷漆工艺中,木门表面喷完PU或NC漆后,需进入烘干房进行升温、恒温固化与冷却。以常见的40mm厚实木复合门为例,烘干房从室温升温至60℃-80℃通常需要8-12分钟,恒温固化保持15-20分钟,出房后自然冷却再耗费5-10分钟,全程累计约30分钟才能进入下道打磨或包装工序。这一节拍在高产量订单下容易成为瓶颈,导致前道喷漆工序被迫降速,后道包装工序等待料。
烘干房固化的耗时不仅取决于设备,还与漆膜厚度、木材含水率及环境湿度密切相关。当漆膜湿膜厚度控制在25-40μm时,水基或溶剂型漆膜中的溶剂挥发需要较长时间;若烘干房温度场不均匀,门扇边缘与平面固化程度会出现差异,容易出现表面干而内部未干的情况,进而导致后续打磨时研磨不均或附着力下降。行业统计显示,传统烘干房固化后的表面干燥时间通常在20-30分钟,完全固化甚至需要数小时。
以单批次20扇门的烘干房为例,升温阶段约占总时间的25%-30%,恒温固化阶段约占50%-60%,冷却与出料阶段约占15%-20%。若订单批次较小,烘干房升温能耗摊到单扇门上的成本会显著上升,且换色或换漆种时需要清理烘干房,增加非生产时间。
小型UV固化机利用紫外线光源使光引发剂在瞬间产生交联反应,漆膜在光照下由液态转为固态。与传统热固化不同,UV固化不依赖对整扇门扇的升温,因此不需要等待烘干房升温与冷却。现场实测显示,UV固化机照射下,木门表面漆膜可在30-60秒内达到表面干,全固化过程控制在3分钟以内,即可进入下道工序。
小型UV固化机的固化效果取决于光源功率、照度与输送线速度的匹配。常见的小型UV固化机光源功率在800W-1200W,峰值照度可达3000-6000 mW/cm2。以木门喷漆线为例,当漆膜厚度为25-35μm、采用UV光固化漆时,输送线速度设定在5-8 m/min,单扇门通过固化机的时间约为2-3分钟。若照度不足或线速度过快,会出现表面黏手、深层未固化的情况;若照度过高或停留时间过长,则可能导致漆膜表面过脆或发黄。
从成本构成看,传统烘干房固化的主要成本项包括电能消耗、厂房空间占用及人工等待时间。按每批次20扇门计算,烘干房单次固化耗电约15-20度电,折算到单扇门约0.75-1度电;再加上厂房建设与维护成本,单扇门固化综合成本较高。小型UV固化机的成本项则集中在电能与灯管寿命,实测显示其单扇门固化耗电约0.1-0.2度电,灯管使用寿命通常为2000-3000小时,按年均运行2000小时计算,灯管折旧成本可分摊到每批次产品中。
本文章由三昆固化机厂家整理原创,转载请注明出处:https://www.szxhuv.com/9/4087.html
+86 0755-28995058
关键词:UV机|UV光固机|UV灯管|UV固化机|低温UV机|深圳UV机|手提式UV|UV烤炉|UV光固化机|隧道炉|UV固化|桌面光固机|UV设备|光固机|光固化机|uv固化灯|手提式UV机|
uvled固化机|uvled面光源|uvled线光源|uvled点光源|uv固化设备|uv固化灯管|uv光固化设备|uv固化炉|uv固化机生产厂家
Copyright © 2002-2025 深圳市三昆科技有限公司 版权所有
粤ICP备17093796号
网站sitemap地图
网站HTML地图
热门TAG标签
